 18202405538 / 18202405538

皮带接头质量,直接决定整条输送线的稳定运行,热硫化接头凭借强度高、使用寿命长、抗冲击耐磨损的优势,一直是分层输送带对接的优选方案。但热硫化工艺工序繁琐,每一步操作、每一处细节都会影响最终接头效果,一旦操作失误,极易出现脱层、起泡、断裂返工。今天给大家梳理一套规范、可落地的分层输送带热硫化接头标准施工流程,把关键要点和避坑提醒一并讲清楚。
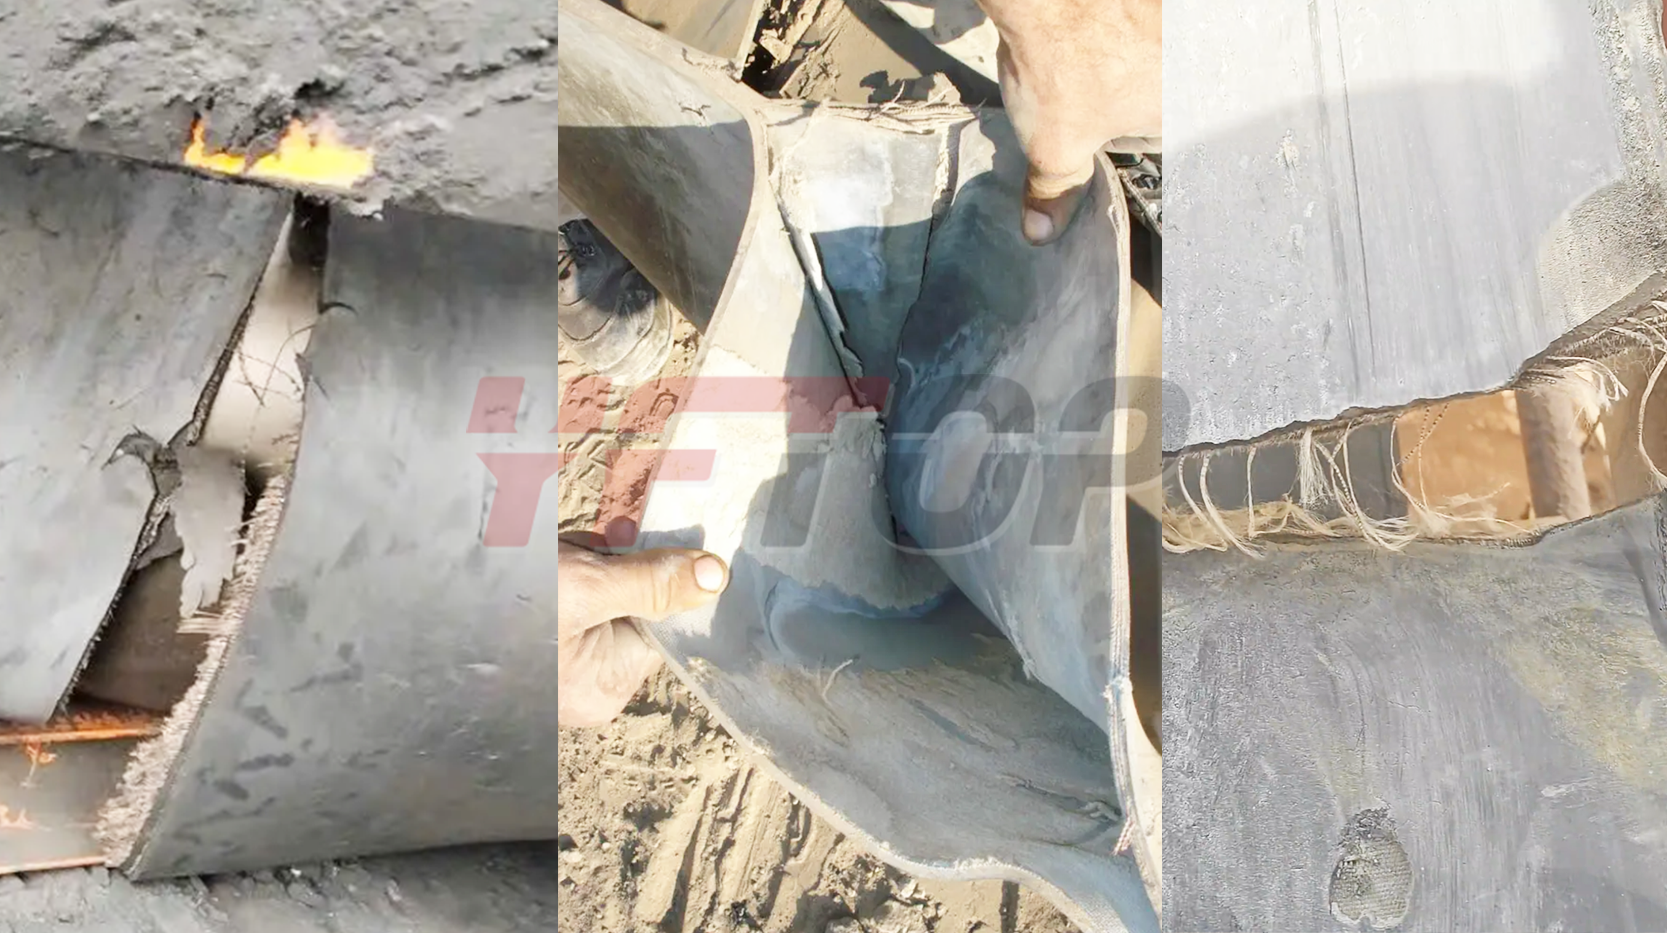
分层带接头撕裂、分层脱胶图片
一、前期准备:打好基础,不急于上手
正式开工前,物料、工具、施工平台全部落实到位。提前配齐硫化机、分层刀、剥离钩、低速角磨机、打磨碟、清洗剂、硫化剂、芯胶、面胶、压实滚轮、硫化纸等全套耗材与工具;
搭设硫化工作台,摆放好硫化机下加热板,露天作业还需要搭建防护帐篷,防雨防尘。
再根据输送带的规格、拉力强度确定接头形式,选用菱形或者矩形接头,同时规划台阶数量与台阶尺寸,完成精准划线,为后续分层剥离做好基准。
二、接头搭接面处理:核心工序,决定粘接强度
这是整个工艺里最考验手艺的环节,打磨、清洁、涂胶、铺胶、合缝层层递进,容不得马虎。
01
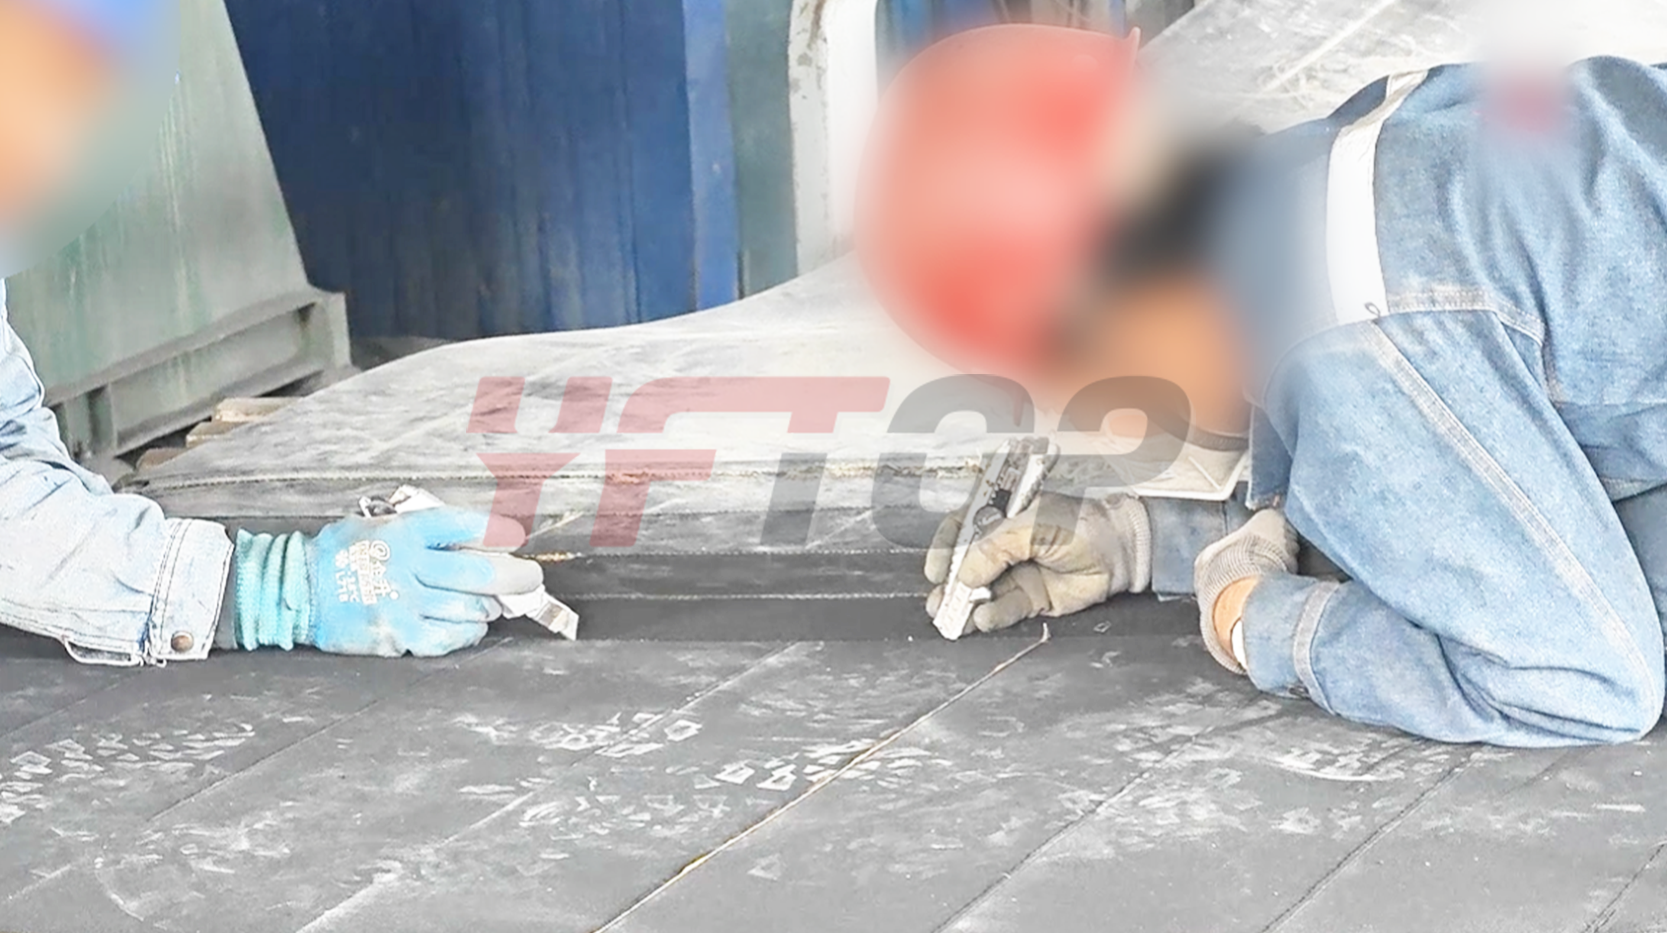
皮带分层剥离
使用专用分层刀、剥离钩对输送带台阶分层;操作全程留意刀头深度,严禁割伤下层织物骨架,同时保护好输送带原生边胶,避免开裂破损。按照提前划好的台阶线,逐层剥离,保证每一级台阶尺寸规整。
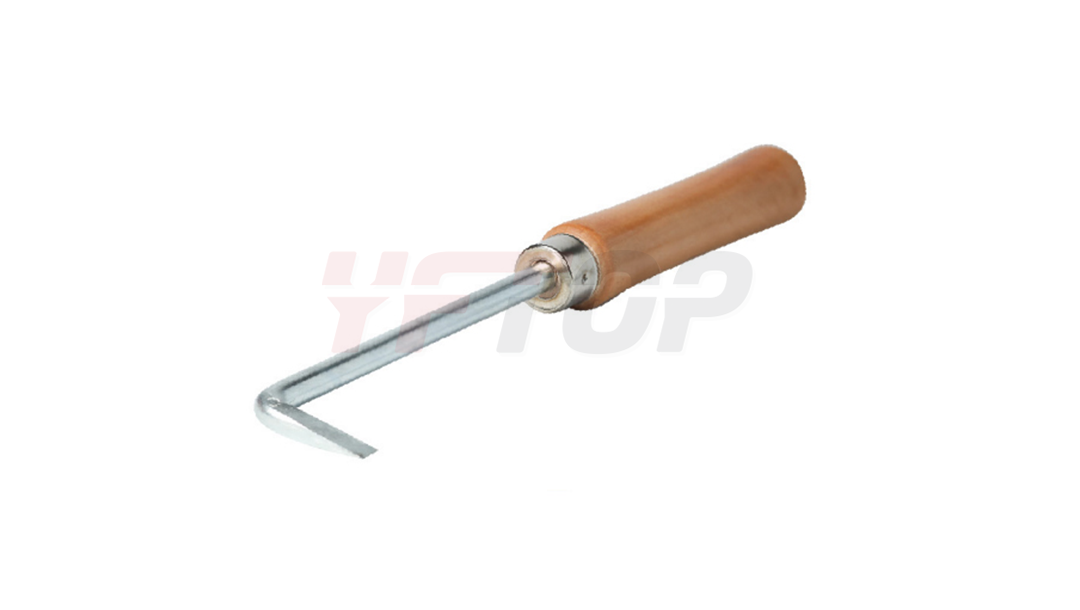
分层钩产品图
02
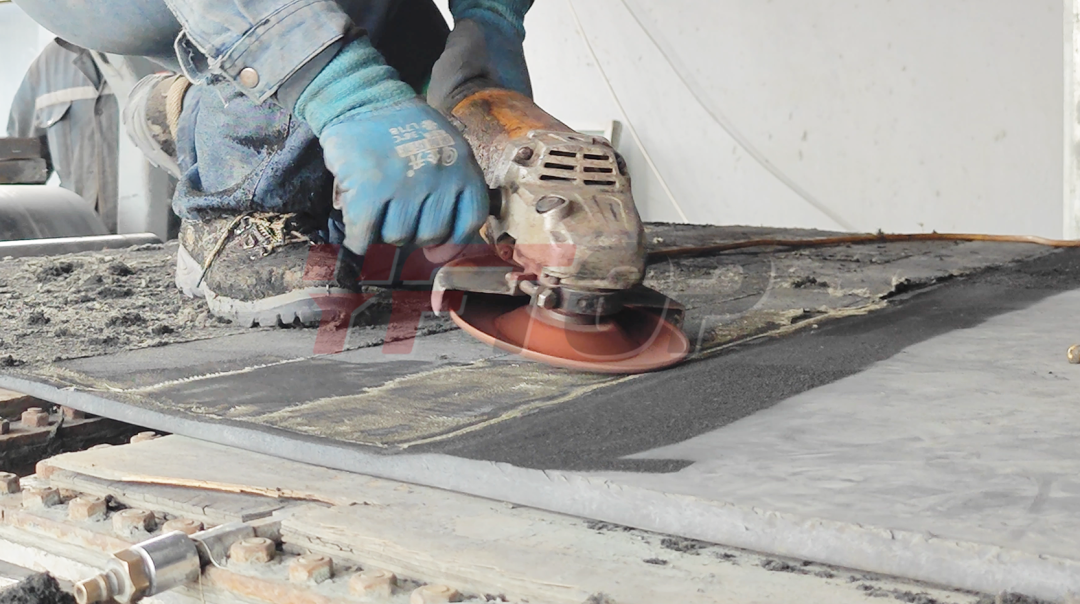
台阶精细化打磨
采用低速角磨机搭配纤维打磨碟,打磨每一级台阶搭接面。重点精细打磨橡胶边缘与斜切口;打磨要求:表面平整,无烧焦、无发亮硬皮,织物表层保留原生残胶,整体形成均匀、细腻的粗糙粘接面。
03
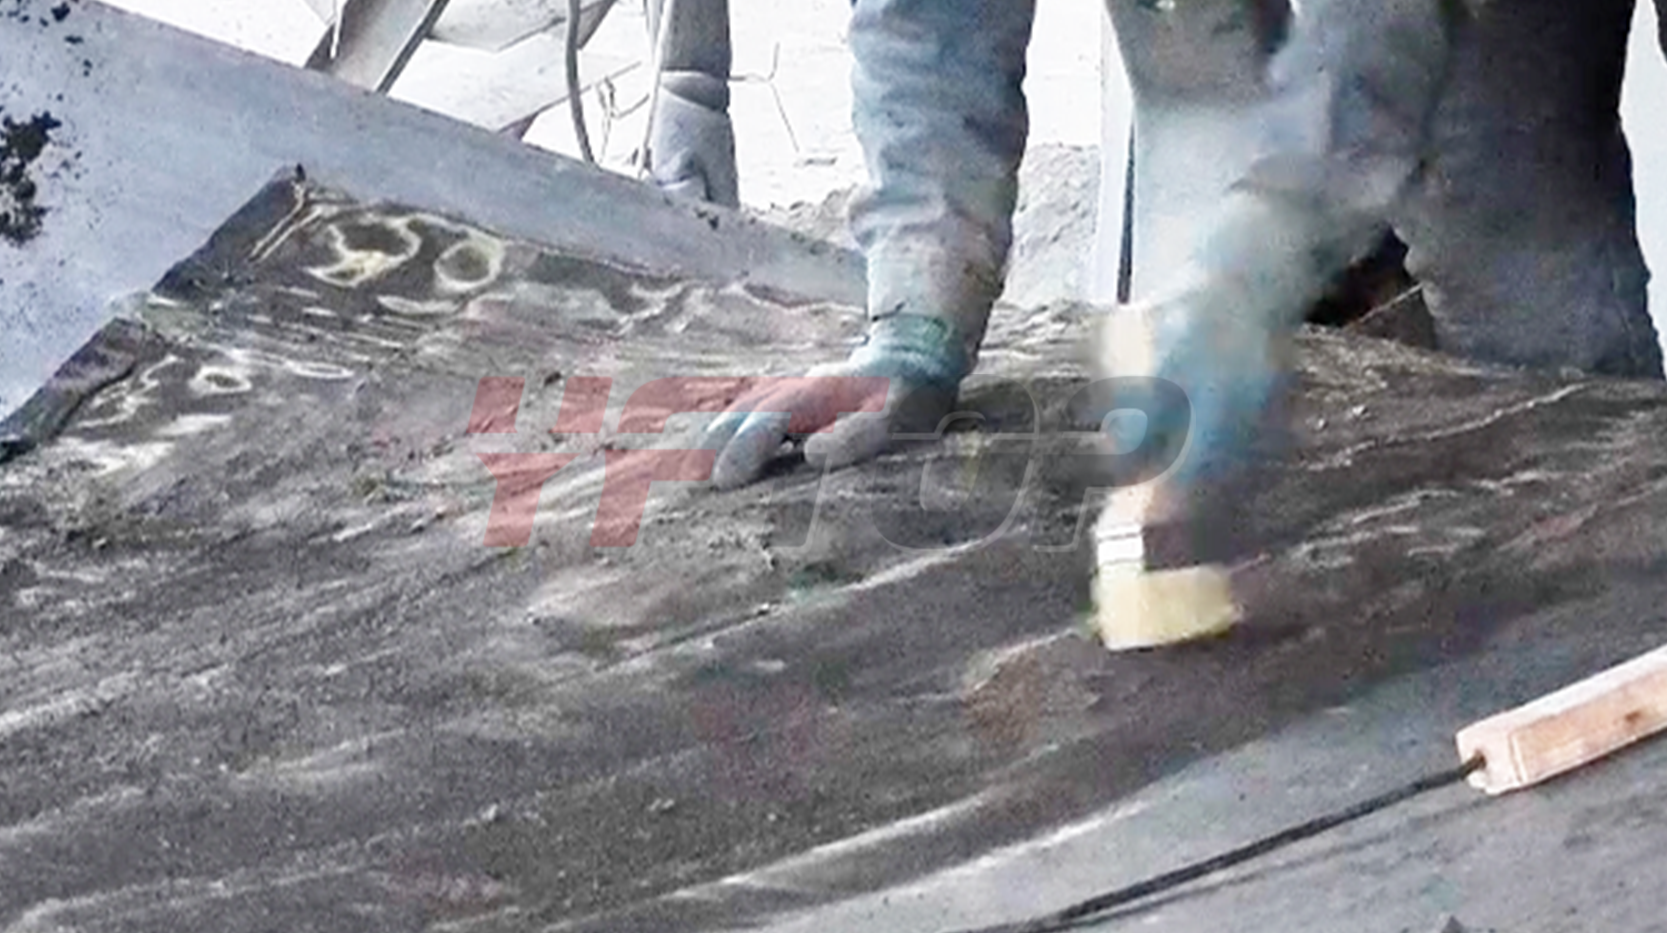
搭接面清洗
先用干燥洁净硬毛刷,把打磨产生的橡胶粉尘、碎屑全部清扫干净;再使用TOP 300专用清洗剂擦拭整个搭接区域,彻底清除表面油污、水渍、浮尘,晾干备用。
04
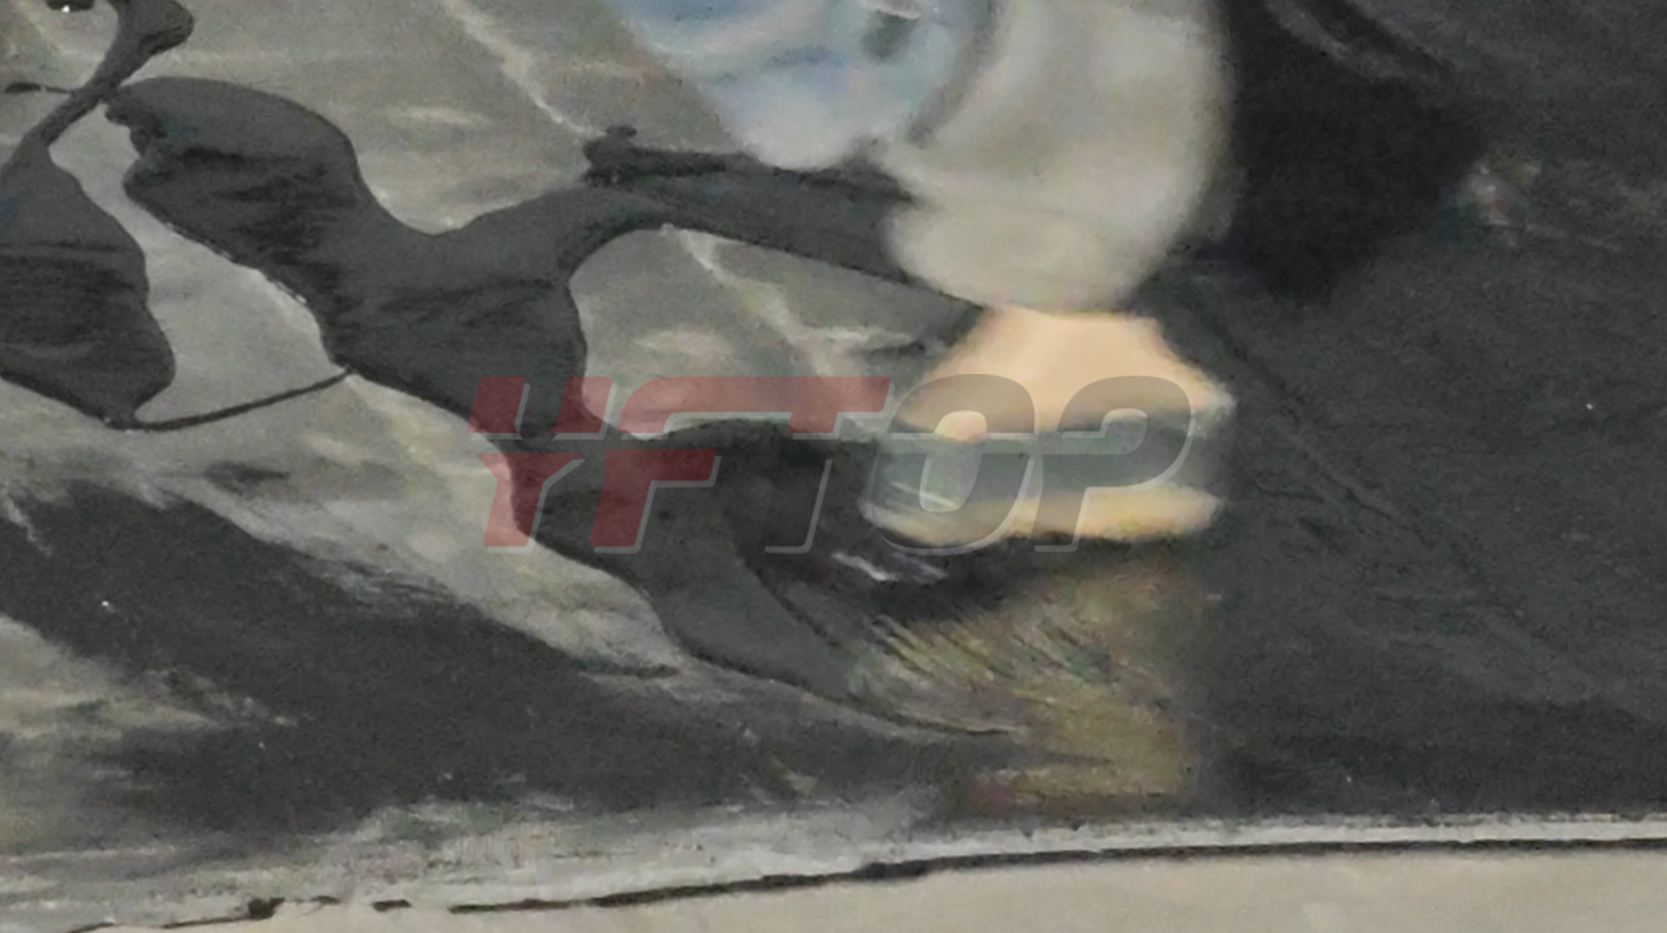
涂刷硫化剂
分两遍均匀涂刷硫化剂,缝隙位置也要刷到。第一遍涂刷后静置,充分干透;第二遍涂完,以表面微粘手为标准。
05
铺放芯胶、面胶
对齐织物层铺芯胶,用压实滚轮由内向外滚压排净空气,修剪多余胶料与皮带侧边齐平;撕掉保护膜后,在橡胶边缘、每一级织物台阶贴 10mm 宽芯胶带。接缝位置填入芯胶 + 面胶复合胶,填充最大过盈量控制在 1mm 以内。
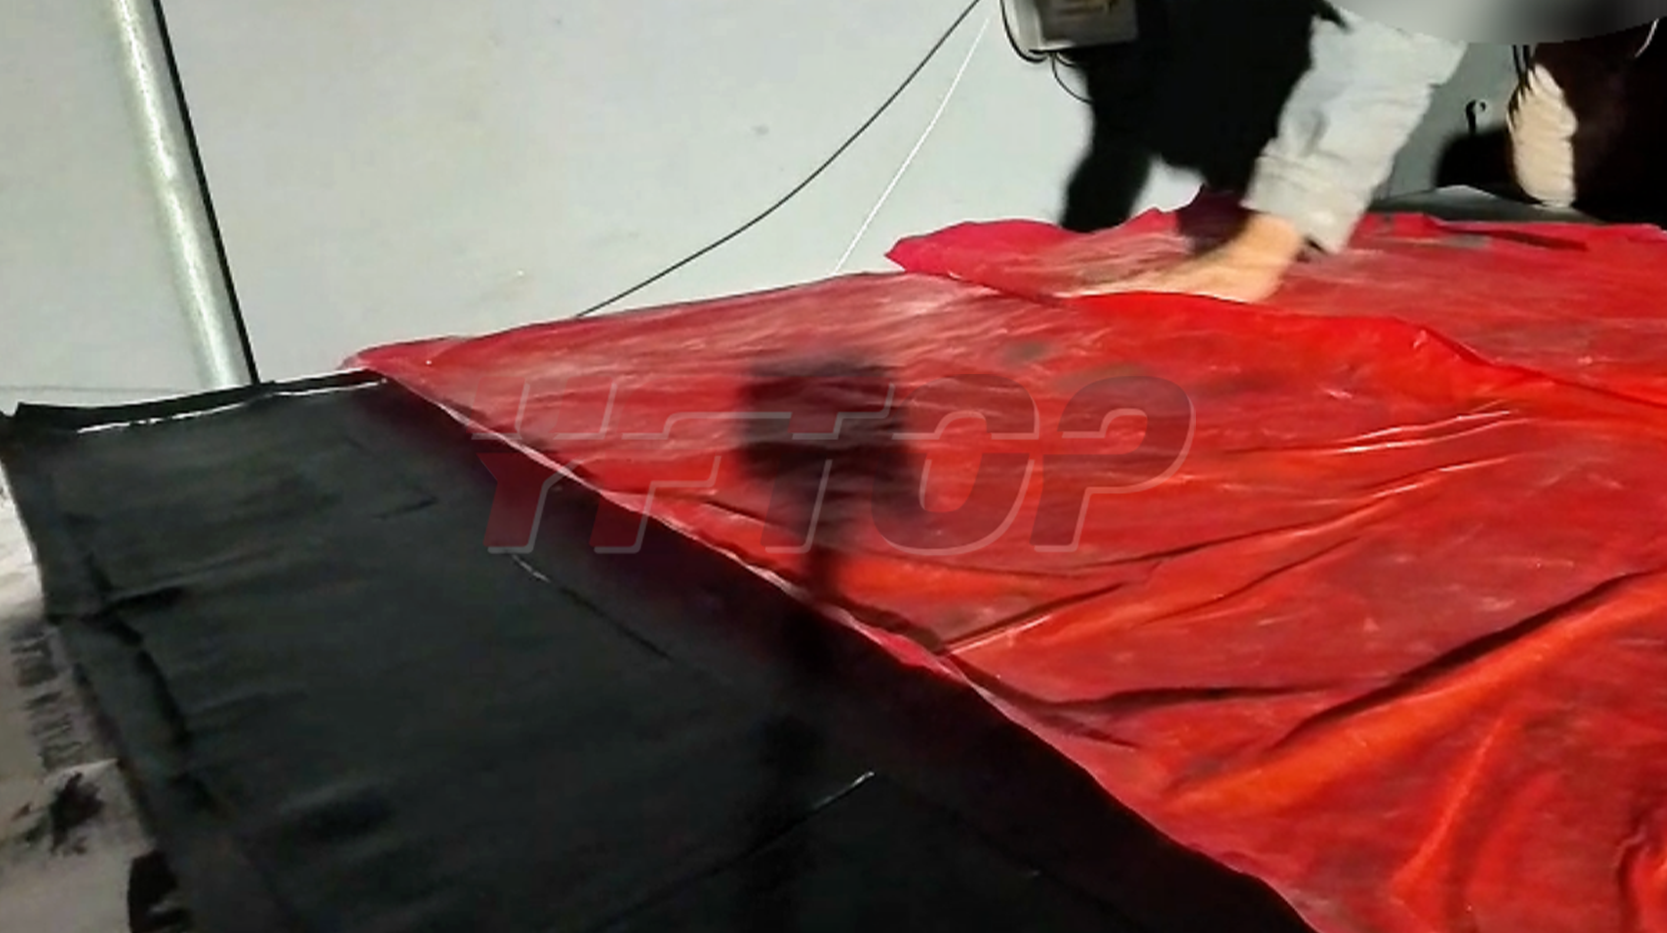
06
合头滚压
精准对齐上下两段皮带,各层织物一一对应,从接头中心向两侧逐步滚压,彻底排出夹层空气,保证贴合紧密。载物面接缝先填芯胶,再补面胶、滚压修平;最后再铺一层约 1mm 厚、60mm 宽的面胶压实,盖上硫化纸。
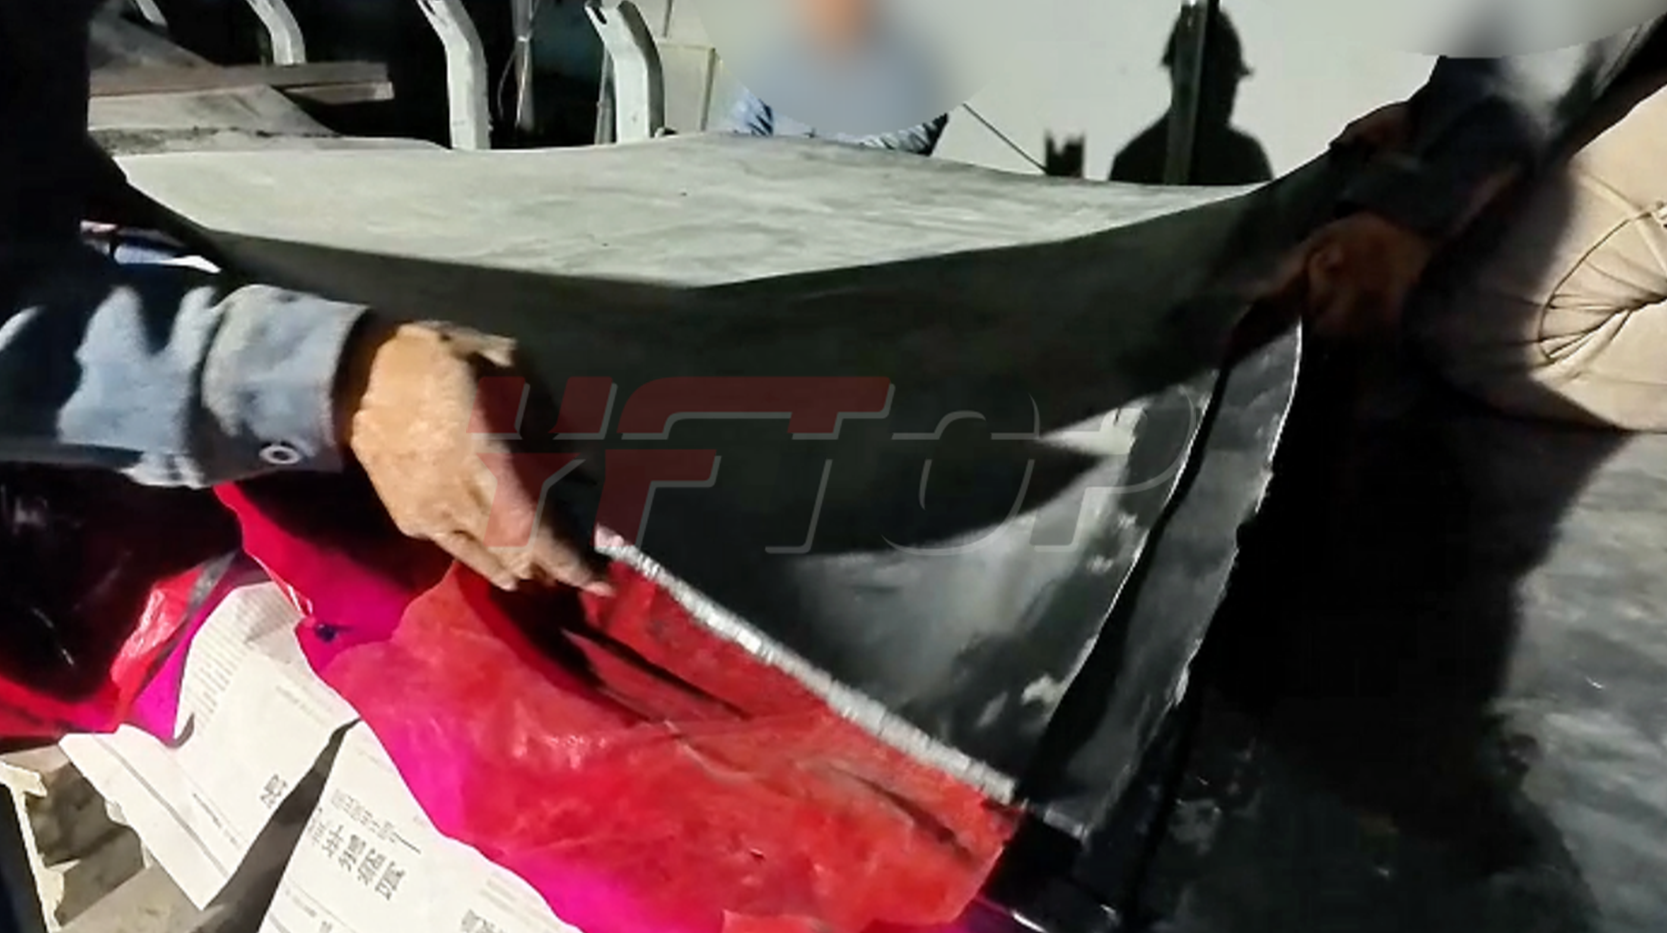
三、加温硫化:严守温压时三大参数
铺胶完成后进入硫化阶段,参数是生命线。安放好上加热板、上横梁,硫化板覆盖范围要比皮带宽出 50mm、比接头总长多出 100mm;固定横梁之后,严格按照皮带胶料说明设定硫化三要素:硫化压力:1.5兆帕、硫化时间:皮带厚度*3分钟且不低于30分钟、硫化温度:150°C,核对电源电压、接线方式,确认无误再通电硫化。
硫化周期结束,切断硫化机电源,不要立刻泄压。等接头温度冷却至 60℃以下,再卸掉压力,依次拆除上横梁、上加热板等。
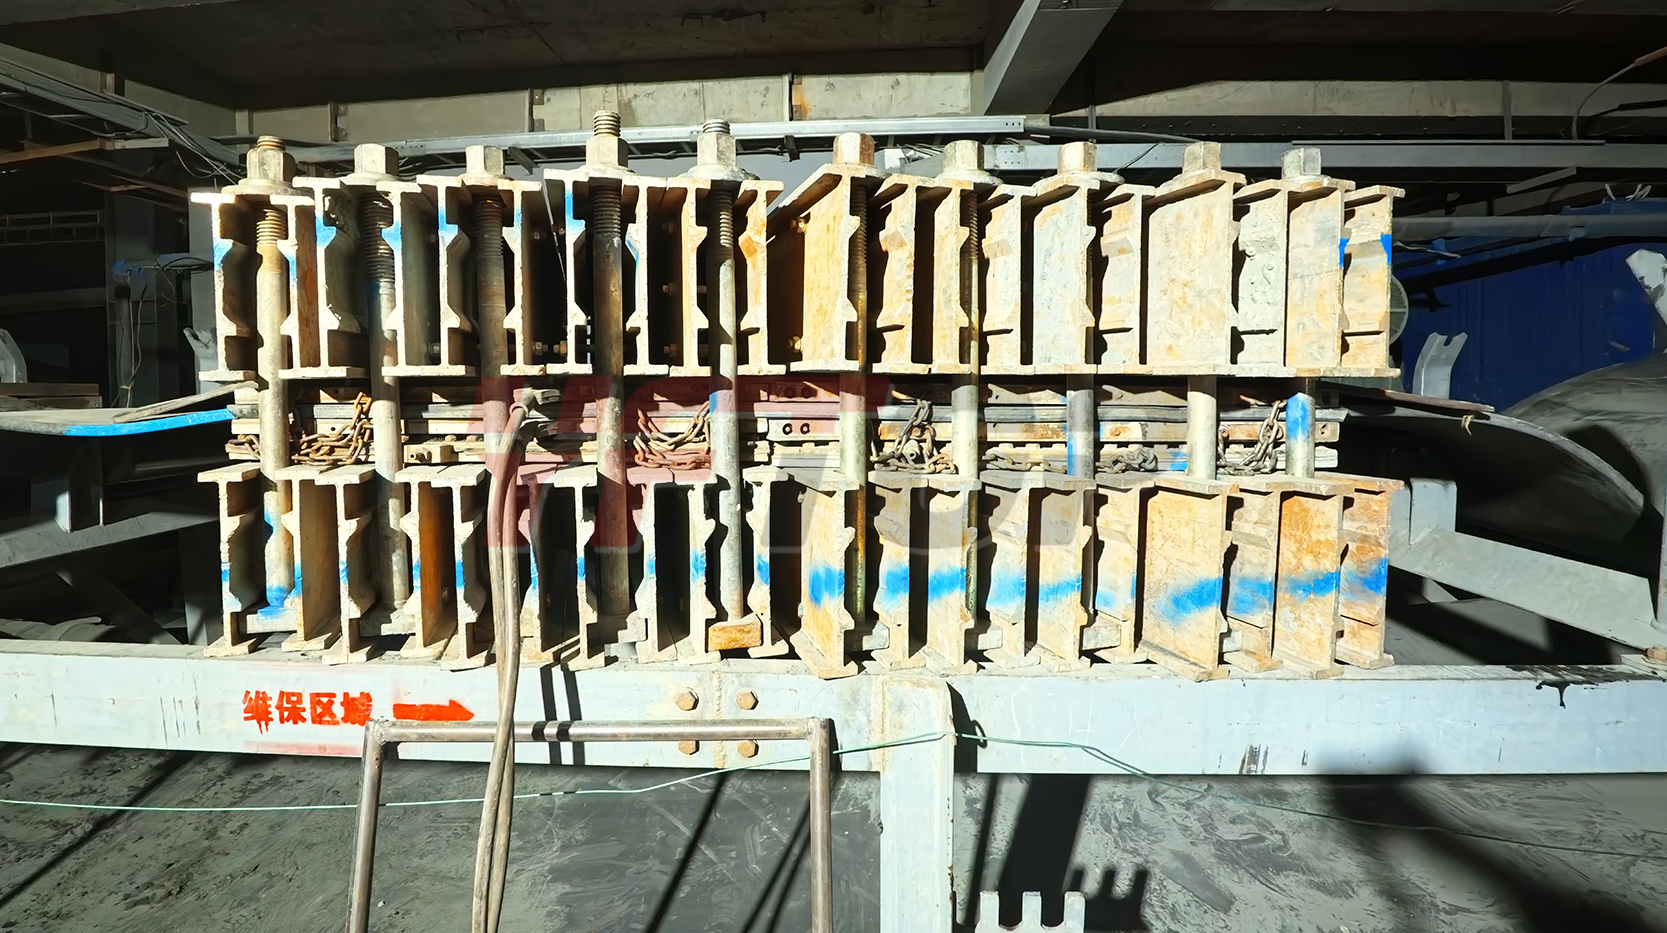
四、后期整理验收,冷却到位再投产
拆除工装之后,第一时间做质量验收:检查接头硬度、有无气孔、整体弹性与厚度是否达标。修剪打磨掉溢胶、多余胶边,把皮带两侧修整顺滑;拆除硫化台与设备,复原周边托辊、撤除张紧装置。必须等接头完全降至常温,才可以恢复输送设备运行。
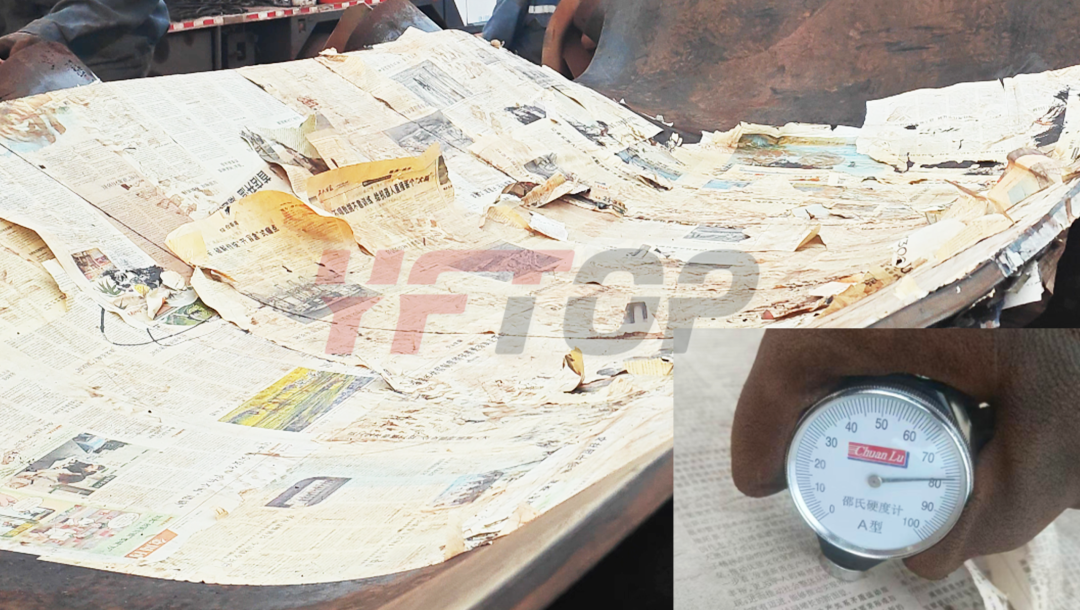
施工重点注意事项
分层带接头
分层剥离,严禁割破下层织物、损伤皮带边胶;
施工环境温度不低于 10℃,避开高湿恶劣工况;
分层划线前确认输送带运行方向,防止接头反向;
硫化温度、压力、时间严格执行工艺要求,不能凭经验随意改动;
施工前确认供电电压、接线方式,规避安全隐患。
热硫化接头不是简单拼合皮带,是一套标准化精细施工工艺。从前期划线分层,到打磨涂胶、铺胶合缝,再到精准控参硫化、冷却验收,每一个细节把控到位,才能做出强度接近原皮带、不易开胶分层的优质接头,减少后期停机抢修,保障输送系统长期稳定运转。
 辽公网安备21010602001036
 客服1
 客服2